I. Pregled
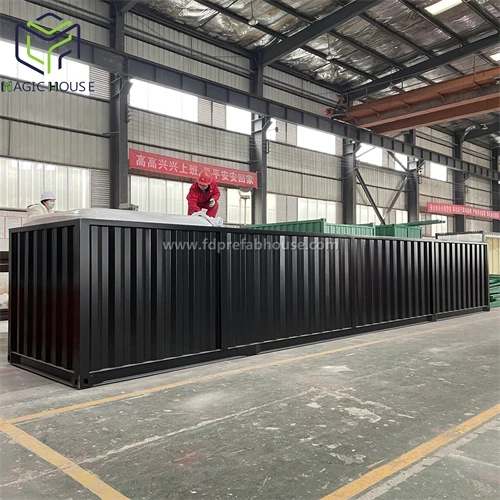
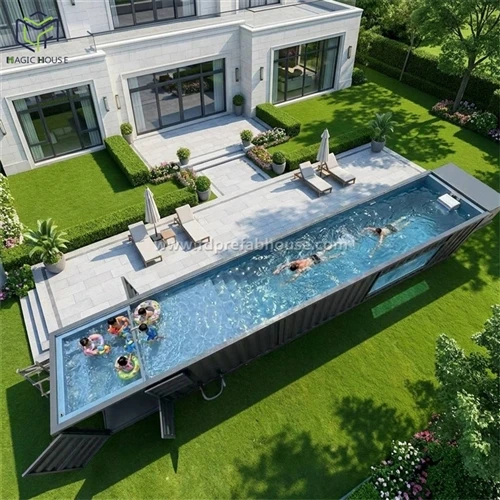
Jekleno ogrodje služi kot okostje celotne strukture bazena; Kakovost njegovega varjenja neposredno določa konstrukcijsko varnost in življenjsko dobo bazena. Varjenje jeklenega ogrodja vključuje več tehničnih faz - kot je izbira materiala, nadzor procesnih parametrov in preprečevanje deformacij - in zahteva strogo upoštevanje ustreznih standardov in specifikacij.
II. Priprava materiala
Materiali, izbrani za jekleni okvir, morajo izpolnjevati konstrukcijske zahteve in ustrezne standarde. Vroče pocinkane jeklene cevi (razred Q235B) se običajno uporabljajo za glavno ogrodje; njihov zunanji premer in debelina stene sta določena s konstrukcijskimi izračuni, pri čemer debelina cinkove prevleke običajno ni manjša od 85 μm. Kar zadeva varilni material, se običajno uporabljajo elektrode E4303 s kombinacijo premerov 3,2 mm in 4,0 mm. Uporabljajo se visoko trdni vijaki stopnje 8,8 (frikcijski tip), s koeficientom vrtilnega momenta med 0,11 in 0,15.
III. Priprava pred varjenjem
Tehnična priprava: Pred gradnjo je treba pripraviti podroben specializiran gradbeni načrt in organizirati gradbeno osebje, da se seznani z risbami, opravi projektne sestanke in sodeluje pri pregledih risb. Vzpostaviti je treba nadzorno mrežo raziskav, postaviti stalne referenčne točke in izvajati raziskave v zaprtem prehodu s totalno postajo.
Obdelava osnovnega materiala: Pred varjenjem je treba površino osnovnega materiala očistiti, da se odstranijo nečistoče, kot sta olje in luska. Za zvare, ki zahtevajo predgretje, morajo temperature predgretja in naknadnega segrevanja ustrezati ustreznim določbam *Kodeksa za varjenje jeklenih konstrukcij* (GB 50661-2011).
IV. Varilni postopki
Varjenje spenjalnika: Varjenje spenjalnika se izvaja pred dejanskim postopkom varjenja, da se zagotovi natančno pozicioniranje komponent in dimenzije sklopa, ki ustrezajo konstrukcijskim zahtevam.
Zaporedje varjenja: Racionalno zaporedje varjenja je ključnega pomena za nadzor deformacije. Zaporedje mora na splošno slediti načelu "mrežni členi pred členi strune" in potekati simetrično od sredine navzven proti obema stranema. Za velike jeklene škatlaste nosilce s kompleksnimi prečnimi prerezi je treba uporabiti kompozitno krmilno metodo, ki združuje tehnike toge pritrditve in preddeformacije (protideformacije).
Nadzor varilnih parametrov: Če vzamemo primer varjenja pocinkanih jeklenih plošč: za plošče debeline 1,5 mm se obodni spoji varijo neprekinjeno z nadzorovanim varilnim tokom med 120–150 A in hitrostjo varjenja 8–10 cm/min. Pri varjenju v zaščitnem plinu CO₂ je tok običajno nadzorovan med 180–220 A. Nadzor varilne deformacije: Deformacijo je treba spremljati med celotnim varilnim postopkom. Uporabi se lahko metoda nadzora sestavljene deformacije, ki združuje togo pritrjevanje, prednastavitev (obratna deformacija) in tehniko varjenja s korakom nazaj, z omejitvami, ki se uporabljajo za montažno pripravo za simulacijo dejanskih pogojev obremenitve. Za kompleksne projekte se lahko za digitalno spremljanje uporabljajo tudi sistemi za zajemanje varilnih parametrov v realnem času.
V. Pregled po varjenju
Po končanem varjenju je potreben pregled kakovosti zvara. Pregledi zajemajo videz zvara, dimenzije in prisotnost napak, kot so razpoke ali poroznost. Po varjenju jeklenega bazena na kraju samem je treba opraviti preverjanje prevzema v skladu z ustreznimi standardi. Inšpekcijska merila morajo biti v skladu z zahtevami *Kodeksa za varjenje jeklenih konstrukcij* (GB 50661-2011) in *Standarda za sprejemljivost gradbene kakovosti jeklenih konstrukcij* (GB 50205-2020).